毛刷条制造 从原料到成品的完整工艺解析
毛刷条作为一种常见的工业与民用配件,广泛应用于门窗密封、清洁设备、防尘挡板、农业机械以及自动化生产线等领域。其制造过程看似简单,实则涉及材料选择、结构设计、加工工艺和质量控制等多个环节。本文将系统介绍毛刷条的制造流程、关键技术及常见应用。
一、毛刷条的基本结构与分类
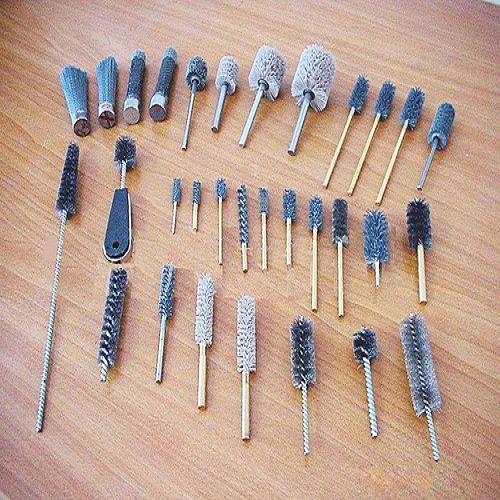
毛刷条通常由刷毛(丝材)、刷条基体(如金属条、塑料条或橡胶条)以及固定方式(如U型卡槽、焊接、粘接)组成。根据用途不同,毛刷条可分为以下几类:
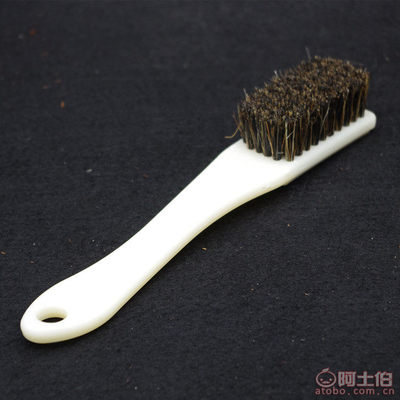
- 条刷:刷毛固定在金属或塑料条上,形似长条,常用于密封和挡尘。
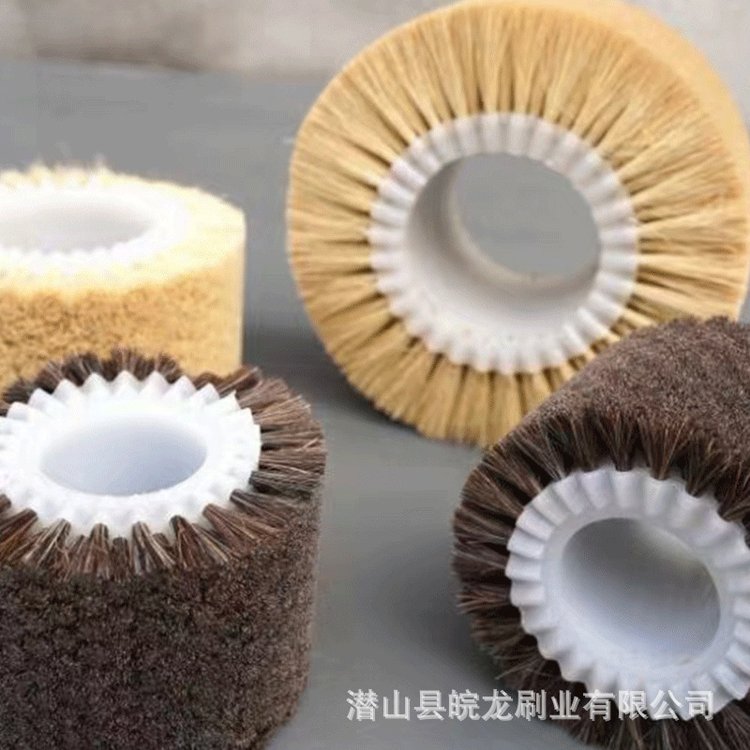
- 滚筒刷条:将刷毛植入滚筒基体,用于清洁或传送。
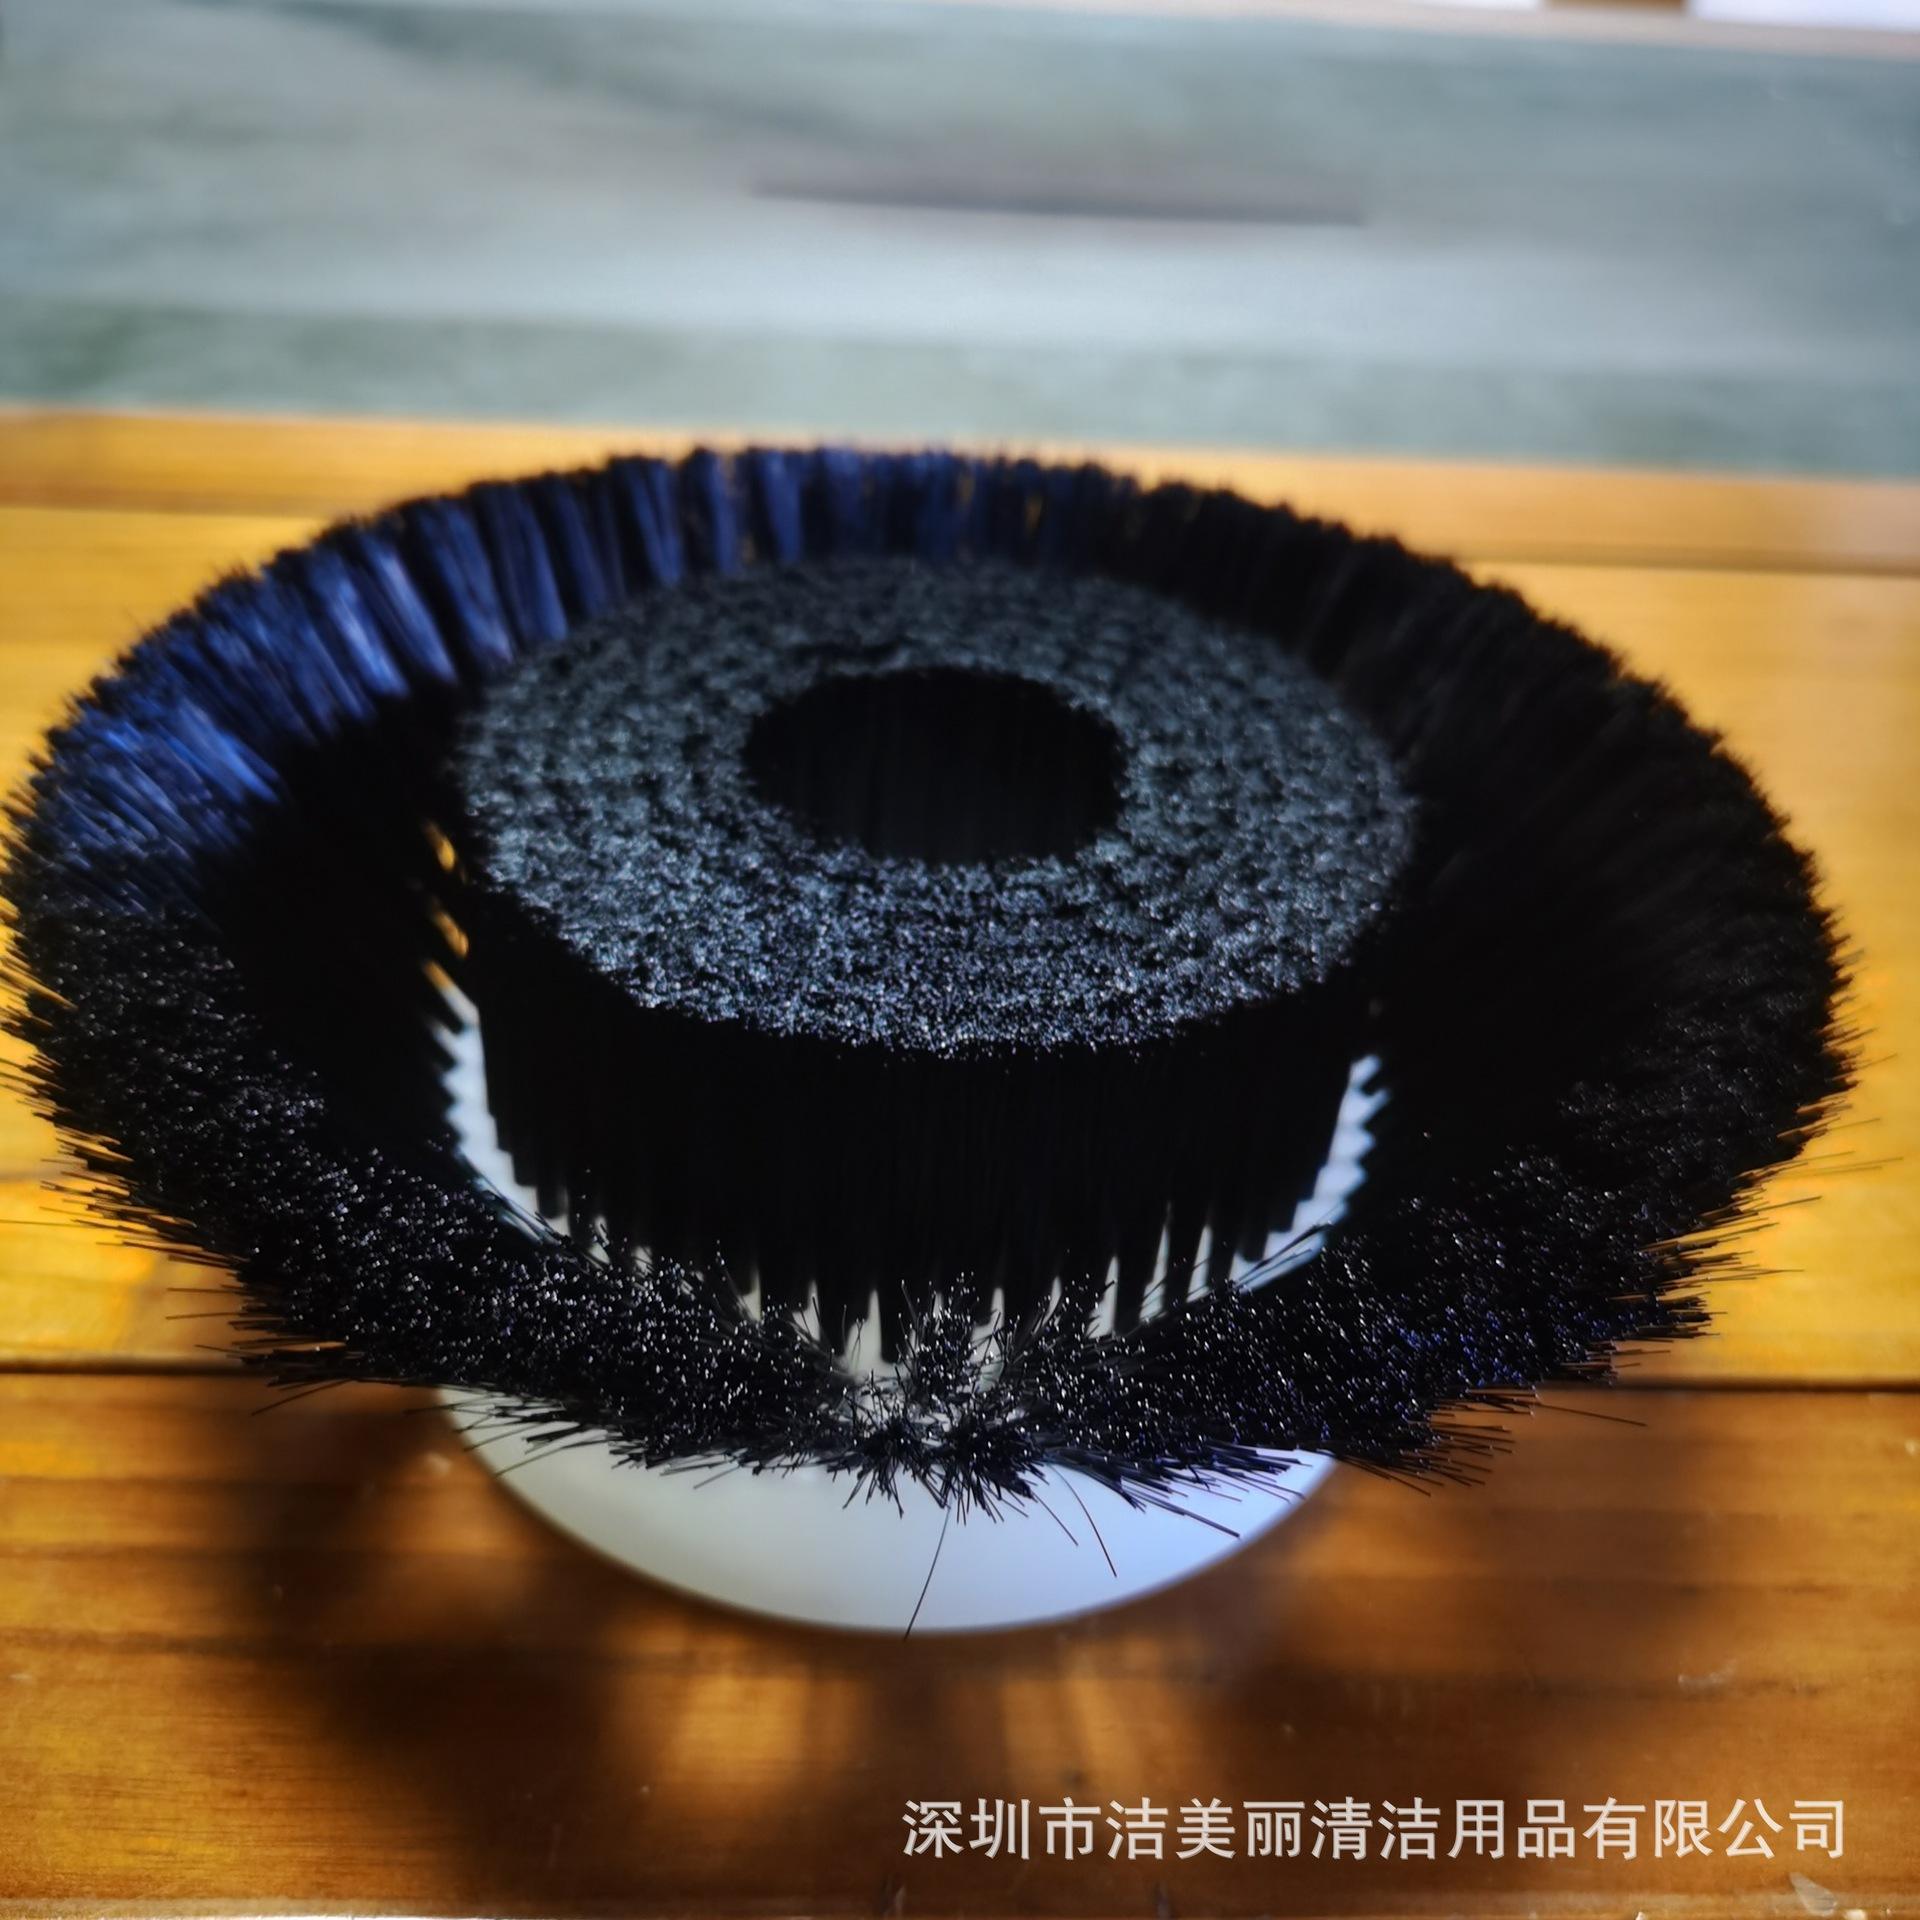
- 圆盘刷条:用于旋转清洁设备。
- 异形刷条:按客户图纸定制截面形状。
二、毛刷条制造的主要工艺流程
- 原材料准备
- 刷毛材料:常见有尼龙(PA6、PA66)、PP、PET、PBT、动物毛(如猪鬃)、马毛以及金属丝(钢丝、铜丝、不锈钢丝)。选择依据包括耐磨性、耐温性、抗静电性及成本。
- 基体材料:镀锌钢带、不锈钢带、铝合金条、硬质塑料(PVC、ABS、PE)或橡胶。
- 辅料:胶水、焊丝、固定卡扣等。
- 刷毛处理
- 拉丝:将原料经挤出或拉拔形成所需直径的丝材。
- 切割:按设计长度切割成等长或不等长的刷毛束。
- 端部处理:部分刷毛需要磨圆、倒角或烧毛,防止损伤被清洁表面。
- 基体成型
- 金属条通过冲压、滚压成U型、C型或异型槽。
- 塑料基体采用注塑或挤出成型。
- 在基体上预先冲出固定刷毛的孔或卡槽。
- 植毛/固定
这是毛刷条制造的核心工序,常见方法有:
- 骑马钉植毛:将刷毛对折成U形,用金属丝或塑料丝从中穿过,钉入基体孔中。适合小直径刷毛、高密度植毛。
- U型卡植毛:刷毛被U型金属卡固定后直接压入基体的U型槽内,适合长条刷。
- 熔焊植毛:无纺布或塑料基体上,通过超声波或热熔方式将刷毛根部熔化固定。速度快,适合塑料刷条。
- 粘接植毛:将刷毛束浸胶后插入基体孔中,靠固化胶粘剂固定刚度高,适合负重场景。
- 缠绕式:刷毛缠绕在芯轴上再压入套管,用于需要圆周密排的滚筒刷。
- 修整与定型
- 剪毛:将毛刷条表面修剪平整,保证刷毛高度一致。
- 磨毛:对刷毛端面进行打磨,形成特定形状(平型、波浪型、尖角型)。
- 拉丝:使刷毛散开、顺直,也可做出锯齿状。
- 热处理或冷却定型:对塑料刷毛进行热定型,稳定弯曲形态。
- 质量检测
- 刷毛拉力测试:拔出力是否符合标准。
- 尺寸检查:长度、宽度、毛高、密度。
- 外观检验:崩毛、缺毛、胶水外溢等。
- 性能试验:耐磨、耐温、抗静电、密封性等。
三、关键设备与自动化
传统毛刷条制造常依赖半自动植毛机,现逐渐向全自动生产线发展。典型设备包括:
- 自动送丝机
- 数控植毛机
- 超声波焊接机
- 自动剪切与去毛刺单元
- 在线视觉检测系统
现代设备结合PLC与触摸屏控制,可快速更换模具,实现多品种小批量定制生产。对于大批量标准毛刷条,生产效率可达每分钟数十米。
四、常见质量问题和应对措施
- 掉毛:原因可能是拉力不足或黏结剂未固化。需调整工艺参数并抽检拉力。
- 毛面不齐:切割刀磨损或固定不牢固所致。应定期修磨刀具、增加夹持力。
- 毛刷条变形:金属条刚性差或过热。应更换材料或增加支撑件。
- 耐温不达标:选用合适的耐高温刷毛材料(如PPS或金属丝)。
五、应用与市场趋势
毛刷条的应用十分广泛:
- 建筑业:门窗密封毛条、幕墙防尘条。
- 冶金机械:钢板清洗毛刷条、输送带挡边。
- 农业:收割机拨禾轮毛刷、粮食清扫刷。
- 电子:PCB板除尘刷条、防静电刷。
- 食品加工:输送机清洁毛刷、蘑菇清洗刷排。
随着自动化与定制化需求上升,毛刷条制造呈现以下趋势:
- 高精度:智能在线检测与闭环控制。
- 复合材料:刷毛、基体与胶水组合以满足多种工况。
- 环保化:可回收刷毛与无溶剂胶黏剂。
- 定制化服务:按客户图纸进行快速打样和小批量供货。
六、
毛刷条制造融合了材料学、机械加工与自动化技术。从刷毛制备到植毛修整,每一步都直接影响毛刷条的寿命与使用效果。选择专业厂家并按需定制材料与规格,能显著提升设备的清洁效率和密封性能。对于毛刷条制造商而言,更应关注工艺创新与质量控制,以适应不断增长的高端设备需求。
如若转载,请注明出处:http://www.ytxzysy.com/product/60.html
更新时间:2026-10-22 23:33:50